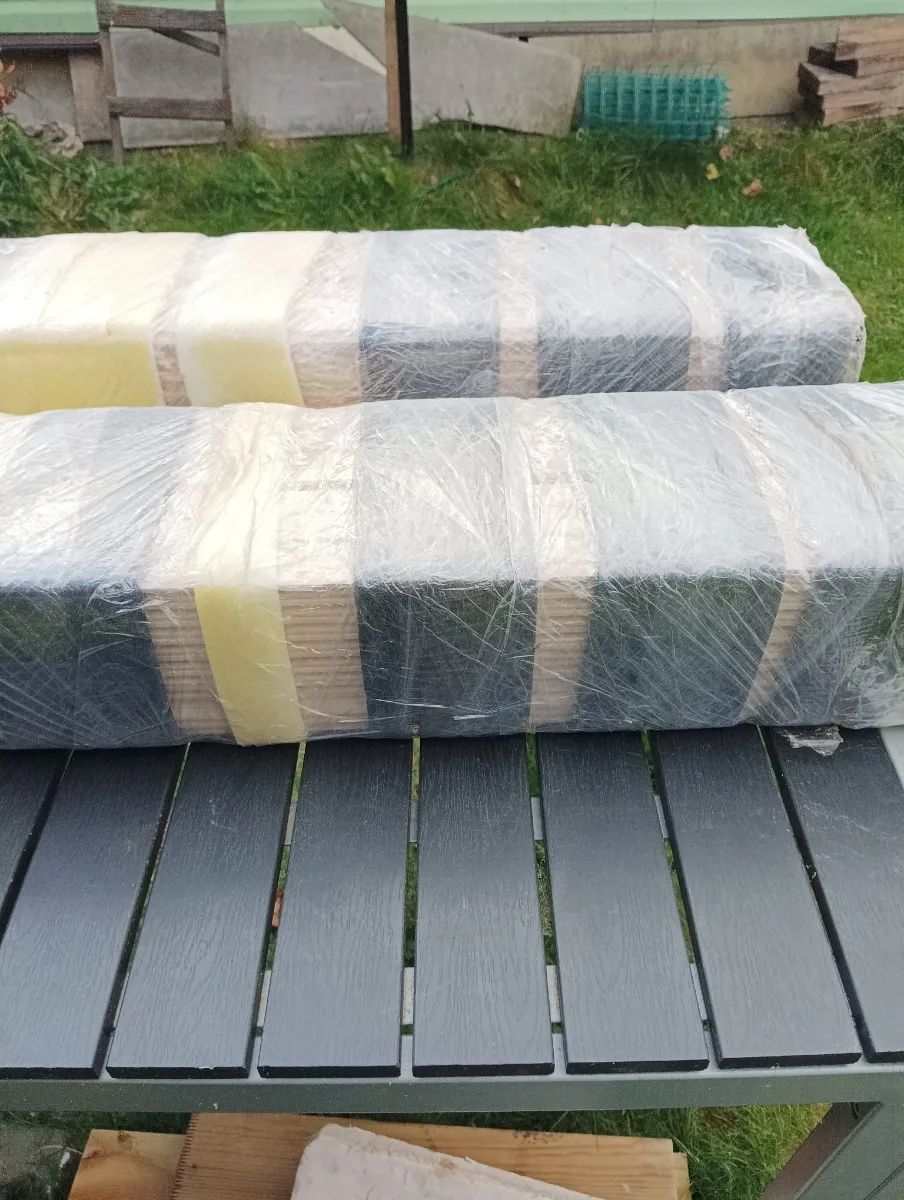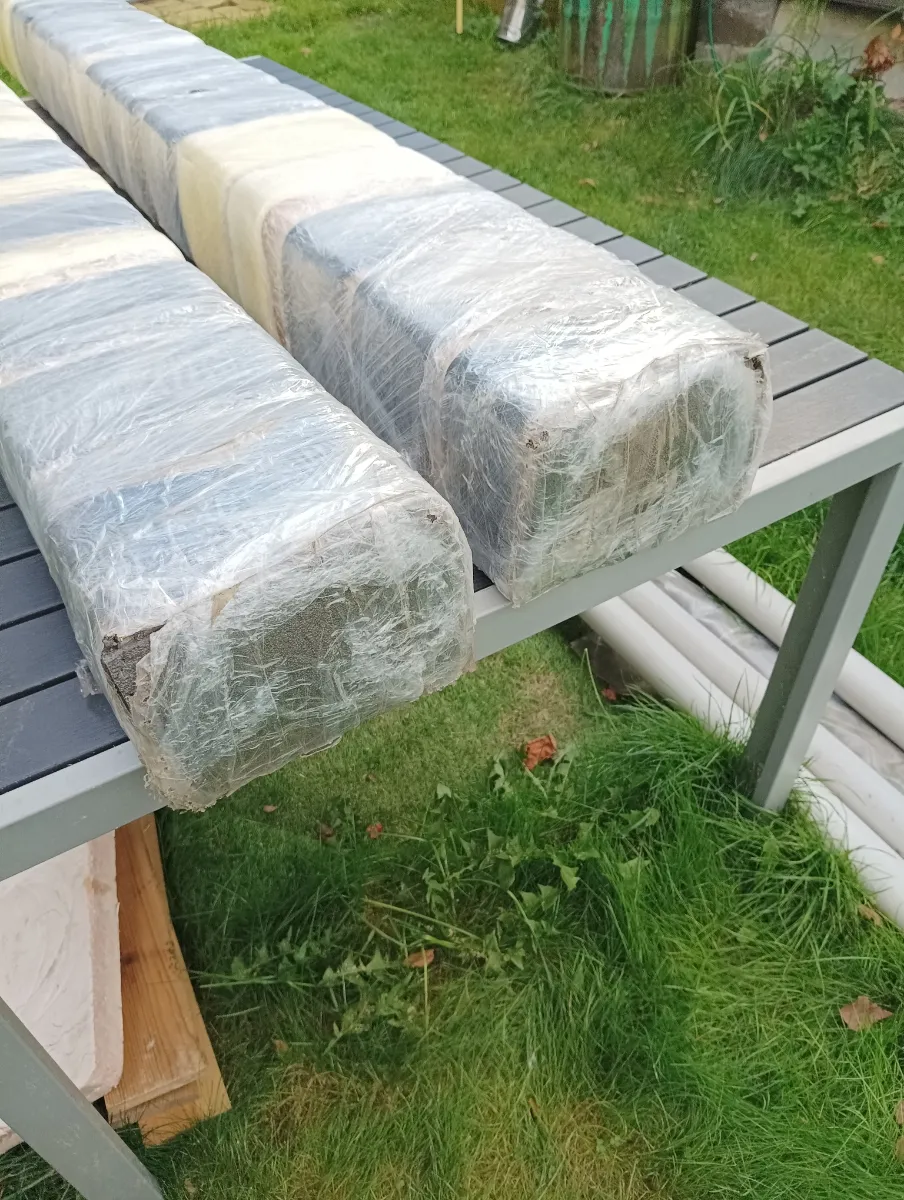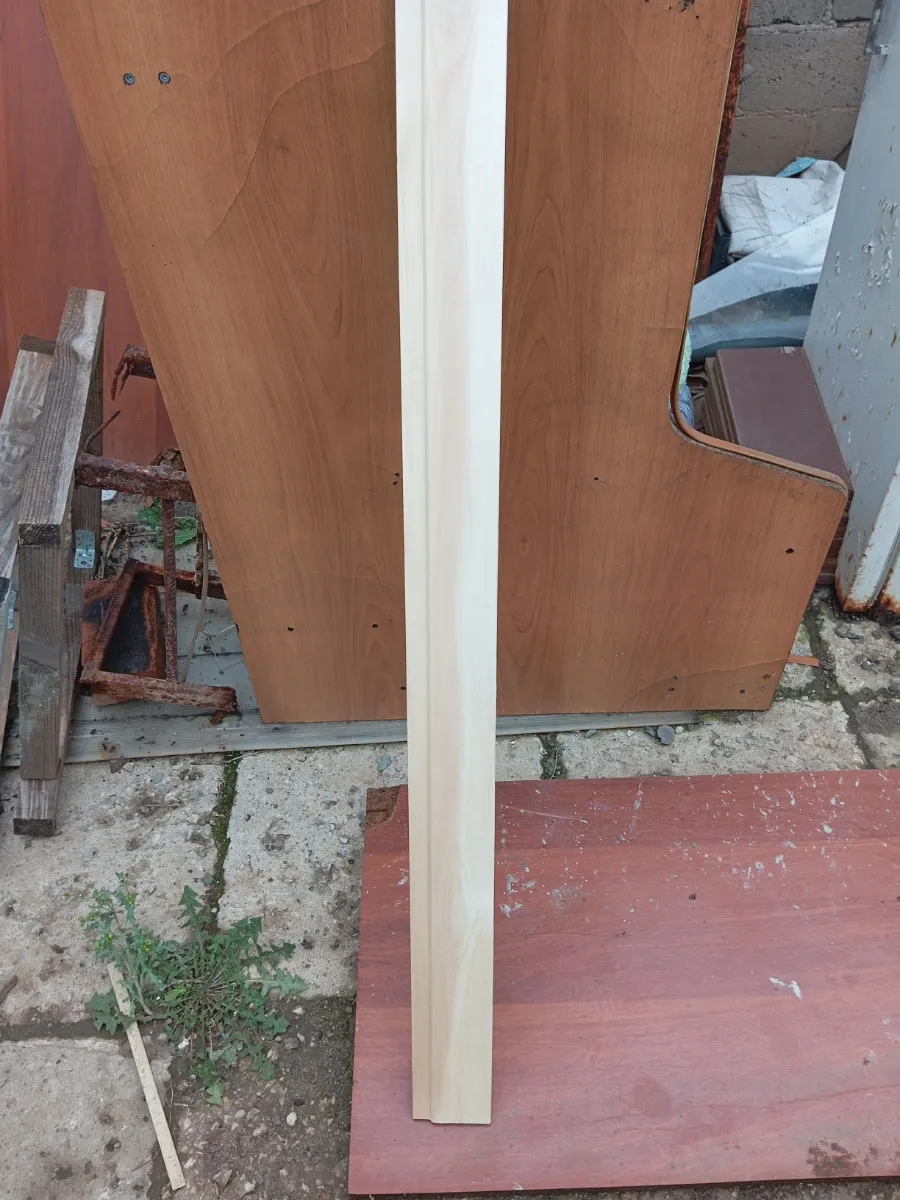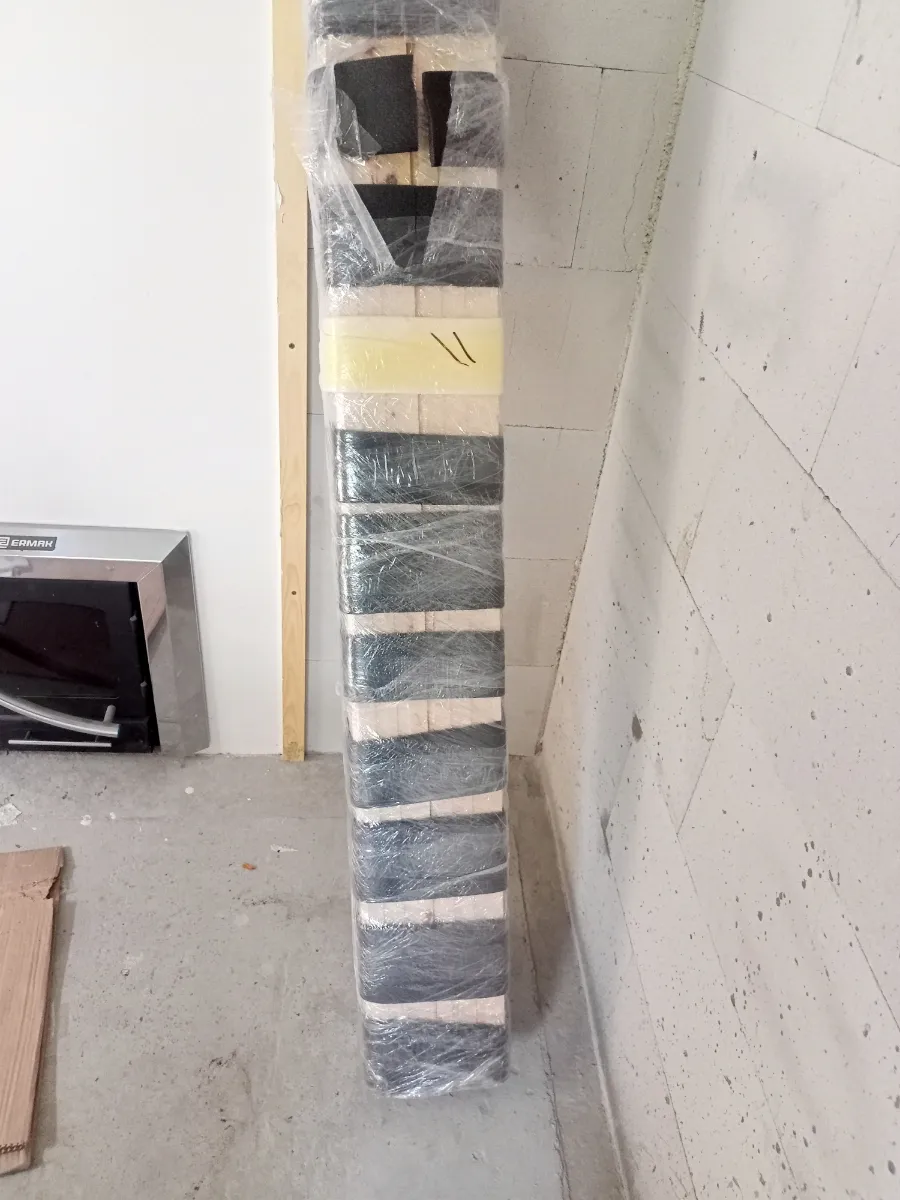
«А вы сами это делаете или перепродаёте?» — вопрос, который мы слышим чаще всего. Отвечаем честно и подробно: вся вагонка из липы, которую вы видите в каталоге, проходит полный путь на нашей площадке — от привезённого бревна до запечатанной пачки. В этой статье показываем производство вагонки в Туле изнутри: где стоит цех, откуда приходит сырьё и что именно происходит с доской на каждом этапе.
Где находится производство — село Новое Павшино
Наш цех расположен в селе Новое Павшино Тульской области. Это не арендованный склад с перекупленной доской, а собственное производство: дерево принимают, пилят, сушат, строгают и упаковывают на одной площадке. Здесь же находится основной склад, с которого уходят заказы, — то есть между станком и вашей машиной нет цепочки посредников.
Собственное производство — это не про громкие слова, а про две простые вещи: контроль качества и цену. Мы видим каждую партию своими глазами и не платим наценку перекупщикам. Поэтому в каталоге вагонки цена держится на уровне «от производителя».
Откуда сырьё для вагонки
Древесину заготавливаем в центральных регионах России — Калужской, Рязанской, Московской и Тульской областях. Короткое «плечо» доставки от делянки до цеха важно: чем меньше свежий кругляк лежит и путешествует, тем лучше сохраняется структура дерева. Так мы точно знаем, откуда сырьё для вагонки и в каком оно состоянии.
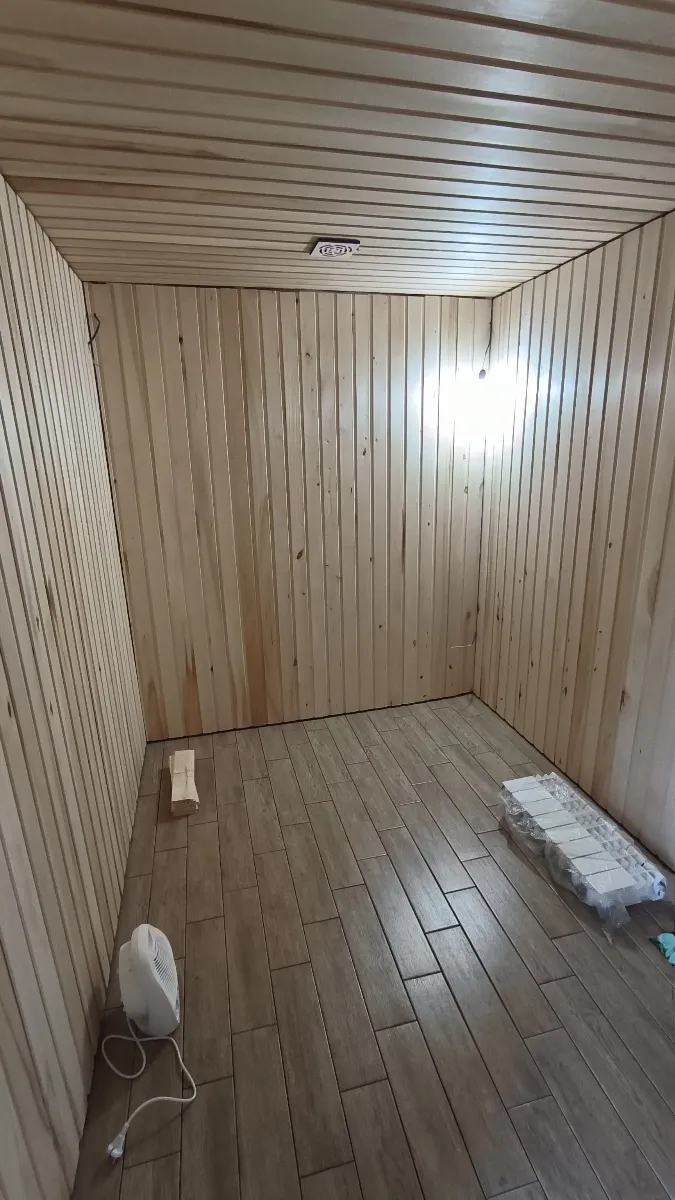
Работаем только с лиственными породами — прежде всего с липой, а также осиной и берёзой. Хвою (сосну, ель) для бани не используем принципиально: при нагреве она выделяет смолу, которая капает и может обжечь. Липа же не нагревается до опасных температур, отдаёт лёгкий приятный аромат и почти не даёт усадки — идеальный материал и для парилки, и для жилой комнаты. Подробнее о её свойствах мы рассказали в статье «Вагонка из липы: натуральная красота и практичность».
Как делают вагонку из липы: пять этапов
Путь от бревна до пачки укладывается в пять шагов. Ни один нельзя пропустить или ускорить без потери качества — именно так делают вагонку из липы на нашем производстве.
- Заготовка и приёмка. Кругляк привозят на площадку, где его сортируют по породе, диаметру и качеству. Брёвна с гнилью, глубокими трещинами и червоточиной отбраковываются сразу — в производство они не идут.
- Распил. На пилораме бревно распускают на заготовки нужного сечения. Уже здесь закладывается будущая геометрия доски, поэтому распил ведут аккуратно, с припуском на усушку и последующую строжку.
- Камерная сушка. Сырые заготовки загружают в собственные сушильные камеры и постепенно доводят влажность примерно до 10%. Это самый долгий этап — от одной до двух недель.
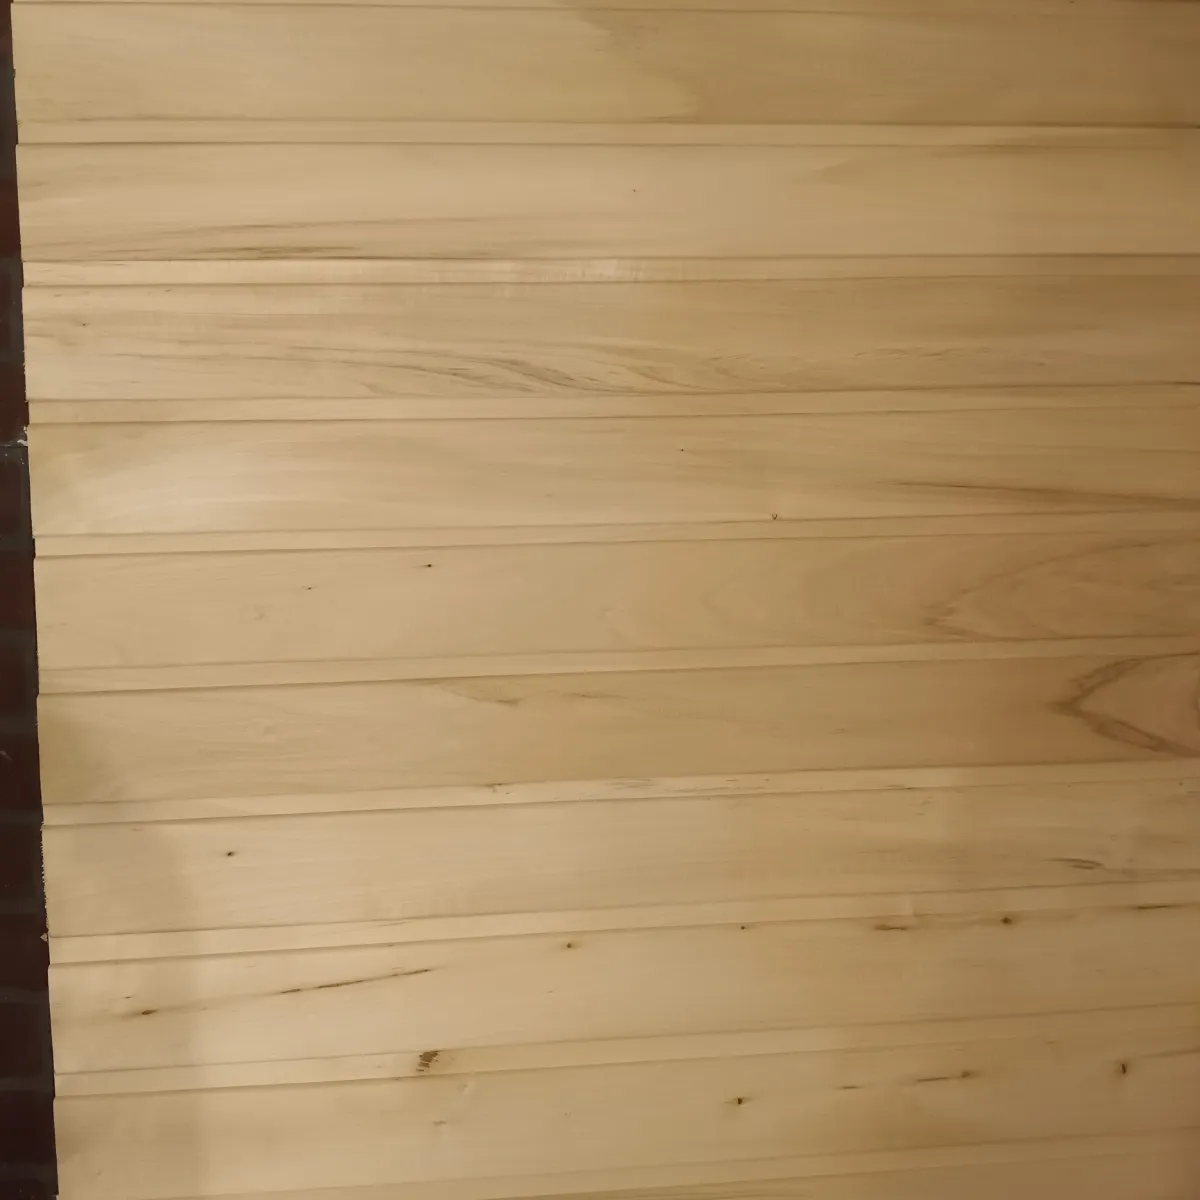
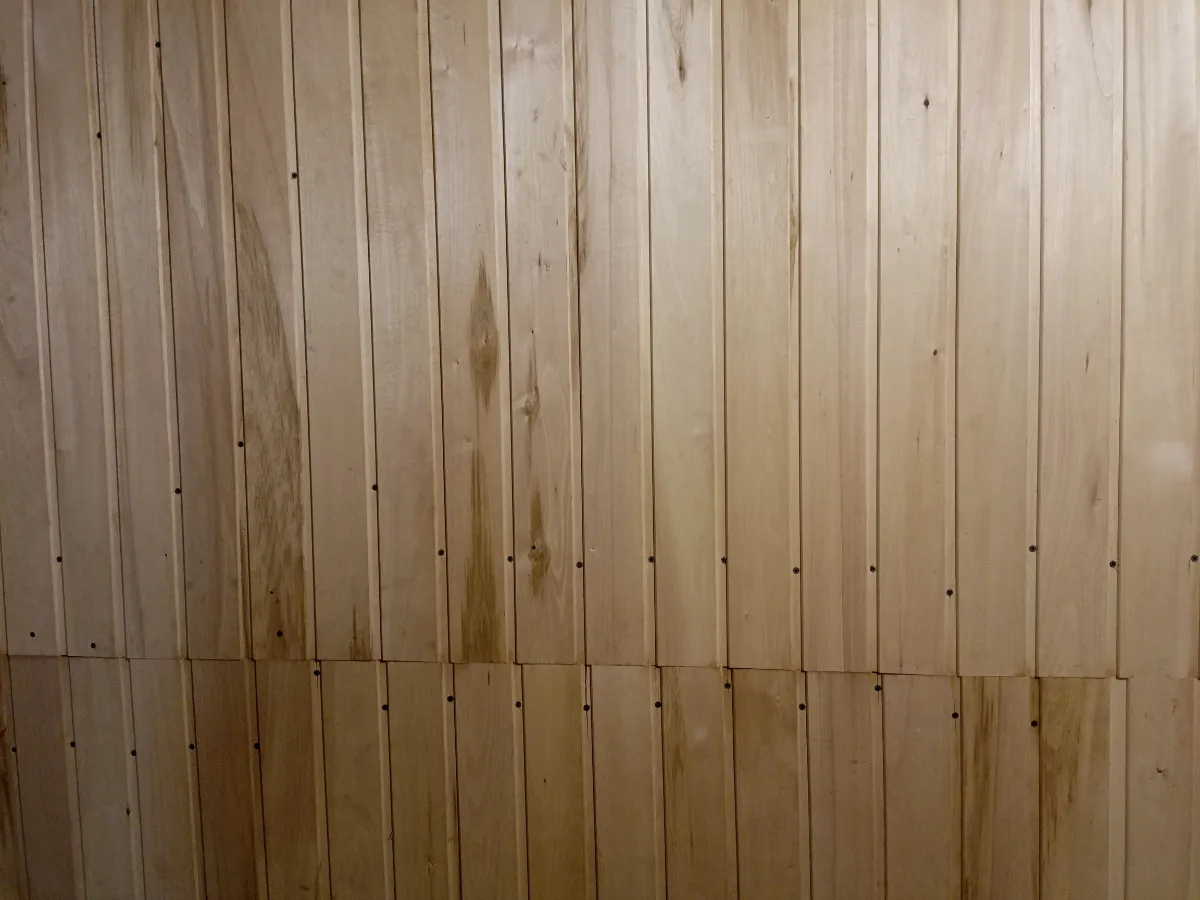
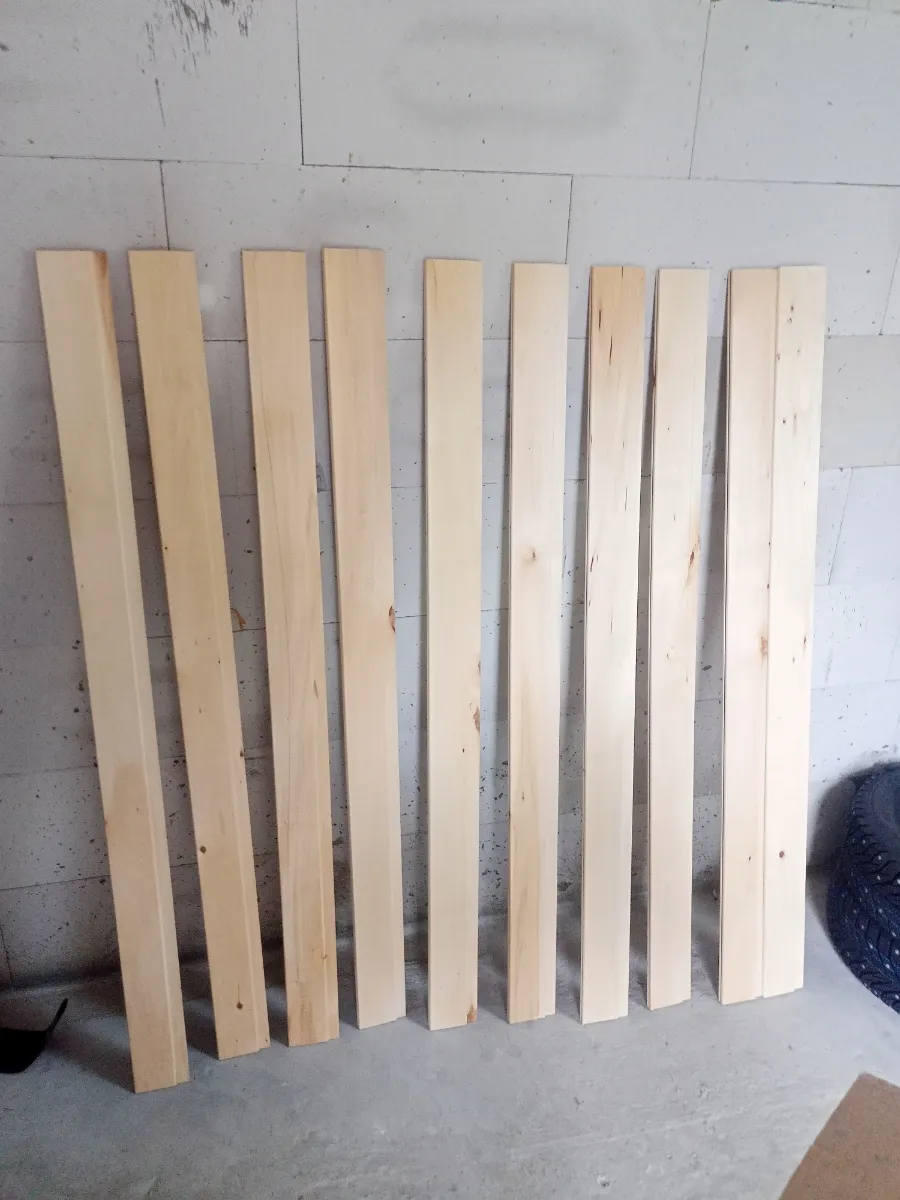
- Строжка (профилирование). Высушенную заготовку прогоняют через четырёхсторонний станок: он формирует гладкую поверхность и замок «шип-паз», благодаря которому доски плотно стыкуются без щелей.
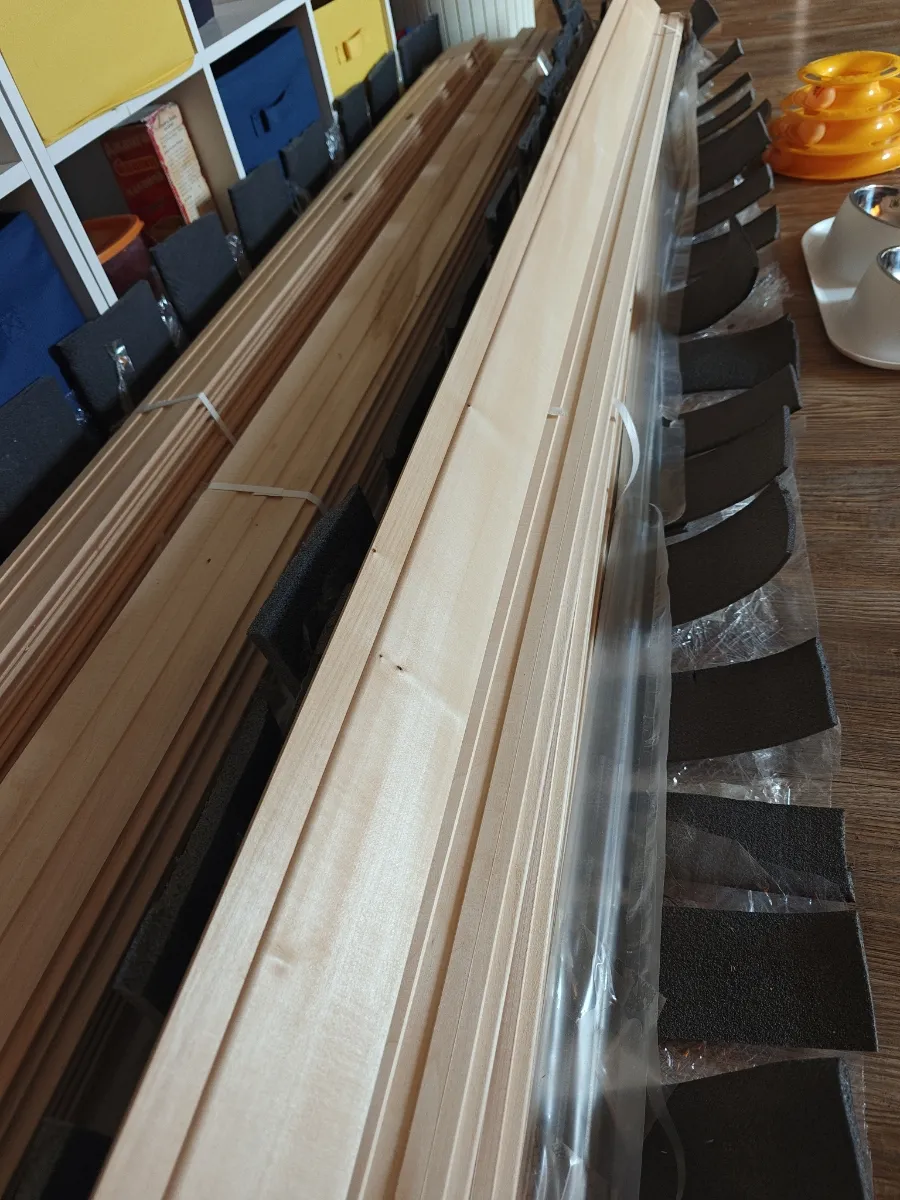
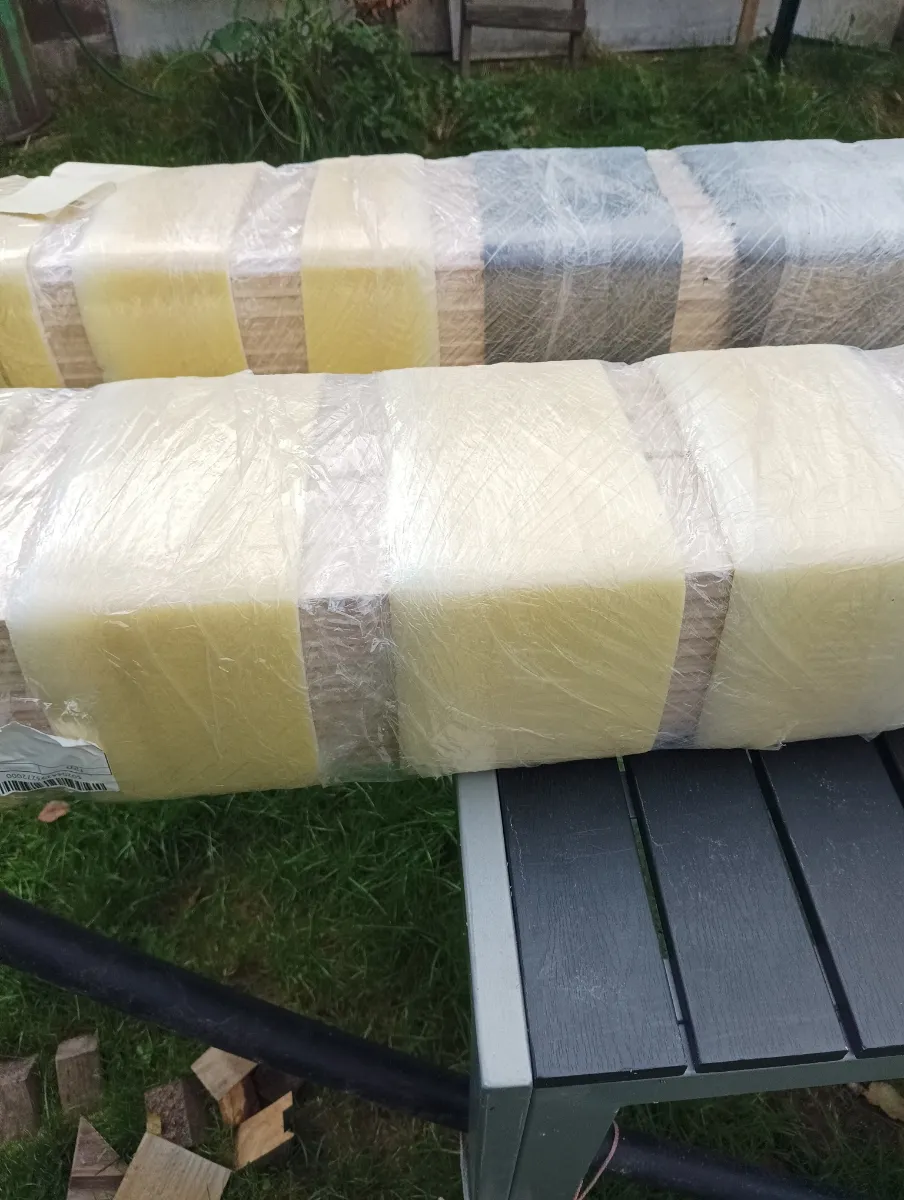
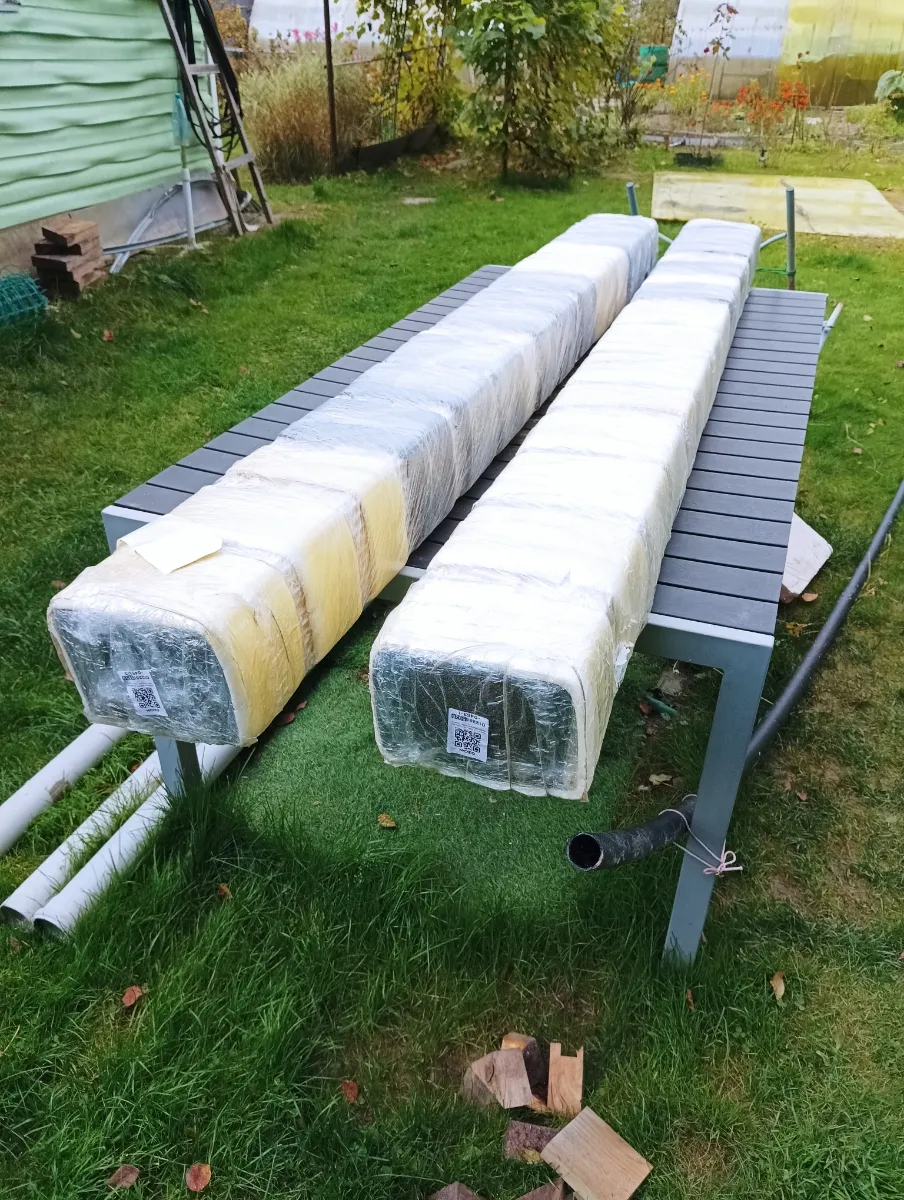
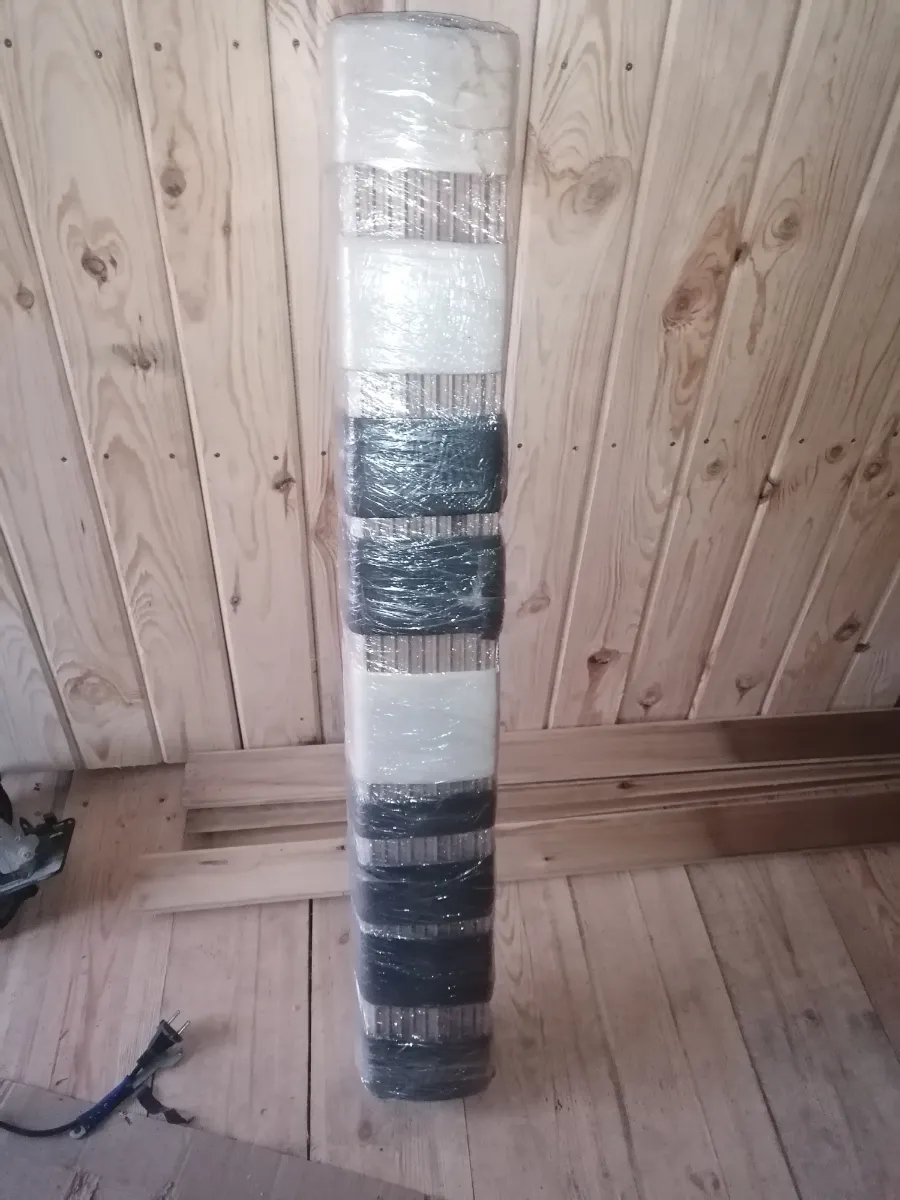
- Сортировка и упаковка. Готовую вагонку сортируют по сортам, подбирают по длине и упаковывают в пачки (по 10 штук). В таком виде она попадает на склад и к вам.
Почему важна камерная сушка до 10% влажности

Сушка — сердце всего процесса и главная причина, почему доска не «играет» после монтажа. В камере влажность древесины плавно снижается горячим воздухом и паром: целевое значение — около 10%, на практике 8–12%. Спешить нельзя — если гнать температуру, доску поведёт и растрескает изнутри, поэтому режим выдерживают от одной до двух недель.
Что это даёт на объекте? Материал влажностью 10% почти не усыхает и не коробится после установки. Сырая доска (20% и выше) в протопленной бане теряет по 1–2 мм ширины, между ламелями появляются щели, а сама вагонка выгибается «винтом». Именно поэтому сырьё естественной влажности мы не отгружаем в принципе. Как влага и температура влияют на уже смонтированную отделку, мы подробно разобрали в статье «Влияние влажности и температуры на вагонку в бане».
Контроль сорта на каждом этапе

Сорт вагонки — AB, A или Экстра — не «назначается» в конце, а формируется на всём пути доски. Отбраковка начинается ещё на приёмке кругляка и продолжается после сушки и строжки, когда видно окончательную поверхность. На финальной сортировке доски раскладывают по сортам:
- Экстра — практически без сучков, однородный светлый цвет, идеально гладкая поверхность. Для видовых зон и премиальных бань.
- Сорт A — допускаются мелкие здоровые сучки, ровный цвет. Оптимальный выбор для парилки и моечной.
- Сорт AB — рабочий сорт с более заметными сучками, для хозпостроек, беседок и экономичной отделки.
Важно понимать: сорт отвечает только за внешний вид, а не за прочность или влажность — они одинаковы у всей продукции. Как выбрать сорт под свою задачу и не переплатить, мы разобрали в отдельном материале «Сорт вагонки AB, A или Экстра: в чём отличие».
Итог
Собственный полный цикл — от заготовки до упаковки — позволяет нам отвечать за каждую пачку и держать честную цену. Посмотреть готовый результат производства можно в каталоге: вагонка из липы, полок и другие изделия для бани в общем каталоге. Если остались вопросы по материалу или срокам — напишите нам, поможем подобрать под ваш проект.